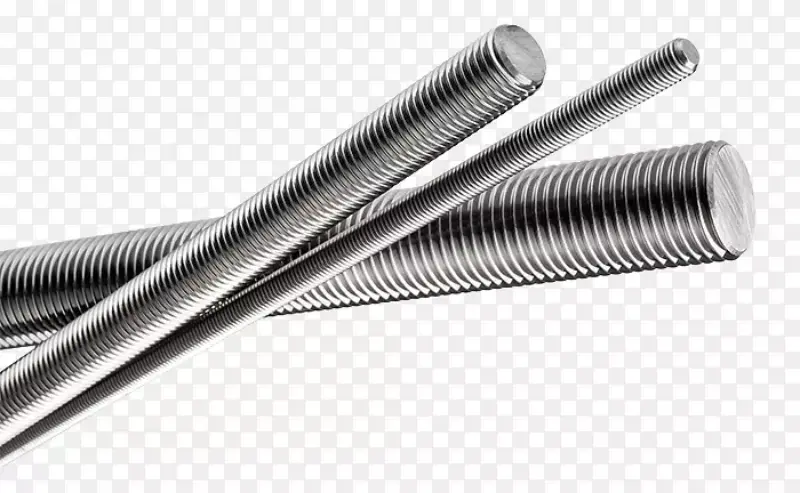
Обработка резьбы относится к методам механической обработки различных внутренних и наружных резьб с использованием резьбонарезных инструментов.
I. Нарезка нити
В целом, под этим подразумеваются методы обработки резьбы на заготовке с использованием формовочных инструментов или абразивов, в основном включающие токарную обработку, фрезерование, нарезание резьбы метчиком, нарезание резьбы плашкой, шлифовку, притирку и вихревую резку. При токарной обработке, фрезеровании и шлифовке приводная цепь станка обеспечивает точное и равномерное перемещение инструмента (токарного инструмента, фрезы или шлифовального круга) на один шаг вдоль осевого направления за каждый оборот заготовки. При нарезании резьбы метчиком или плашкой инструмент и заготовка вращаются относительно друг друга, а инструмент направляется вдоль осевого направления предварительно сформированными канавками резьбы.
II. Наматывание резьбы
На токарном станке для нарезания резьбы можно использовать формовочные инструменты или резьбонарезные инструменты. Использование формовочных инструментов распространено при изготовлении единичных изделий и мелкосерийном производстве благодаря простой конструкции инструмента. Резьбонарезные инструменты отличаются высокой эффективностью, но имеют сложную конструкцию, что делает их подходящими для средне- и крупносерийного производства мелкой короткой резьбы. Точность шага трапецеидальной резьбы на обычных токарных станках обычно составляет 8–9 класс.
III. Фрезерование резьбы
Обработка резьбофрезерных станков выполняется с использованием дисковых или гребенчатых фрез. Дисковые фрезы используются для трапецеидальной наружной резьбы на ходовых винтах или червяках. Гребенчатые фрезы используются для внутренней/наружной резьбы и конической резьбы. Поскольку используется многолезвийная фреза, длина которой превышает длину резьбы, заготовке требуется всего 1,25–1,5 оборота для завершения обработки, что обеспечивает высокую производительность. Точность соответствует 8–9 классу, шероховатость поверхности Ra составляет 5–0,63 мкм.
IV. Шлифовка резьбы
В основном используется для нарезания прецизионных резьб на закаленных заготовках. Разделяется на однолинейное и многолинейное шлифование кругом. Однолинейное шлифование обеспечивает точность 5–6 класса и шероховатость Ra 1,25–0,08 мкм; правка не представляет сложности. Подходит для прецизионных ходовых винтов и калибров. Многолинейное шлифование включает продольное и врезное шлифование. Врезное шлифование быстрее, но менее точно и требует сложной правки.
V. Притирка резьбы
С помощью притирочных инструментов гайкового или винтового типа, изготовленных из мягких материалов (например, чугуна), участки резьбы с погрешностями шага шлифуются при прямом и обратном вращении для повышения точности шага. Этот метод также используется для устранения деформаций в закаленной внутренней резьбе.
VI. Нарезание резьбы метчиком и плашкой
Нарезание резьбы метчиком с заданным крутящим моментом используется для обработки внутренней резьбы в предварительно просверленном отверстии. Нарезание резьбы плашкой используется для нарезания наружной резьбы на прутке или трубе. Точность зависит от прецизионности инструмента. Внутренняя резьба малого диаметра может быть обработана только методом нарезания резьбы метчиком.
VII. Накатка нити
Способ обработки, при котором происходит пластическая деформация с использованием формовочных роликов. Подходит для массового производства крепежных изделий. Наружный диаметр обычно не превышает 25 мм, а длина составляет менее 100 мм.
Преимущества: 1. Меньшая шероховатость поверхности; 2. Более высокая прочность/твердость благодаря холодной деформации; 3. Высокая эффективность использования материала; 4. Повышенная производительность; 5. Длительный срок службы штампа.
Методы: Плоские штампы (подвижные/неподвижные пластины) и цилиндрические штампы (радиальные, тангенциальные или штампы с вращающимися головками).