Voorkom draadvreten
Heeft u tijdens de assemblage van precisieonderdelen wel eens de volgende situatie meegemaakt? Een zorgvuldig bewerkt onderdeel van roestvrij staal of titaniumlegering loopt plotseling vast tijdens het aandraaien van een bout, waardoor het niet meer verder kan en u het onderdeel uiteindelijk moet beschadigen of afschrijven.
Dit fenomeen staat in de branche bekend als draadkneuzing, ook wel aangeduid als koudlassenVoor hoogwaardige, op maat gemaakte CNC-onderdelen is dit niet alleen materiaalverspilling, maar ook een aanzienlijk verlies aan productietijd en projectefficiëntie.
Wat is draadvreten?
Het vastlopen van schroefdraad komt vaak voor in metalen met zelfpassiverende eigenschappen, zoals roestvrij staal, aluminiumlegeringen en titaniumlegeringen. Wanneer schroefdraadcomponenten onder belasting aan wrijving worden blootgesteld, kan de beschermende oxidelaag op het oppervlak afbreken, waardoor verse metaalatomen bloot komen te liggen. Onder druk komen deze atomen direct met elkaar in contact en trekken ze elkaar aan, wat resulteert in een soort "koudlassen" op moleculair niveau.
Factoren die vaak bijdragen aan het ontstaan van schuurplekken zijn onder andere:
- Overmatige oppervlakteruwheid: Microscopische onregelmatigheden op het schroefdraadoppervlak verhogen de wrijving en warmteontwikkeling.
- Combinatie van gelijksoortige materialen: Componenten gemaakt van hetzelfde materiaal hebben doorgaans een hogere wrijvingscoëfficiënt, waardoor moleculaire hechting waarschijnlijker wordt.
- Te hoge installatiesnelheid: Door wrijving ontstaat snel warmte, waardoor het metaal sneller zachter wordt en vastloopt.
Veelvoorkomende oorzaken van draadvreten
1. Overmatige oppervlakteruwheid
Microscopische pieken en dalen op het schroefdraadoppervlak verhogen de wrijving en de warmteontwikkeling.
2. Combinatie van gelijksoortige materialen
Bevestigingsmiddelen en bijbehorende onderdelen die van hetzelfde materiaal zijn gemaakt, zijn gevoeliger voor moleculaire hechting en koudlassen.
3. Te hoge installatiesnelheid
Snel aandraaien genereert overmatige wrijvingswarmte, waardoor de kans op vreten toeneemt.
4. Verkeerde uitlijning of ongelijkmatige belasting
Wanneer de bout en moer niet goed op dezelfde as zijn uitgelijnd, ontstaan er plaatselijke spanningsconcentraties. De verhoogde contactdruk kan plaatselijke koudlassen bevorderen en uiteindelijk leiden tot vastlopen van de schroefdraad.
5. Nauwkeurige schroefdraadpassing
Als de buitendraad te groot is of de binnendraad te klein, is de daadwerkelijke speling onvoldoende. Verhoogde wrijving tijdens de montage kan het risico op vreten aanzienlijk vergroten.
Wat te doen bij draadvervorming?
Als u merkt dat de draden stijf worden of vastlopen:
Methode 1: Onmiddellijk stoppen
Niet verder vastdraaien.
Het uitoefenen van extra kracht zal het koudlaseffect vaak verergeren en kan leiden tot volledige vastlopen.
Methode 2: Breng een penetrerend smeermiddel aan.
Geef het smeermiddel voldoende tijd om in de schroefdraad te trekken en probeer vervolgens voorzichtig heen en weer te draaien.
Methode 3: Wisselende draairichtingen
Draai de bevestiging langzaam in zowel de aanhaal- als de losdraairichting. Vermijd het continu uitoefenen van kracht in één richting.
Methode 4: Warmtebehandeling
Bij grote verbindingen kan het voorzichtig verwarmen van de moer thermische uitzetting veroorzaken. Omdat de binnen- en buitenschroefdraad verschillend uitzetten, kan dit helpen om de vastzittende verbinding los te krijgen.
Hoe voorkom je dat schroefdraad vastloopt?
1. Gebruik een anti-aangrijpmiddel.
Dit is een van de meest effectieve methoden om vastlopen van schroefdraad te voorkomen.
2. Verlaag de installatiesnelheid
Vermijd montage met hoge snelheid of met veel kracht.
3. Gebruik combinaties van verschillende materialen.
Door verschillende materialen te kiezen, kan het risico op metaalhechting worden verminderd.
Voorkomen:
- Bout van 304 roestvrij staal + moer van 304 roestvrij staal
Aanbevolen:
- Bout van 304 roestvrij staal + messing moer
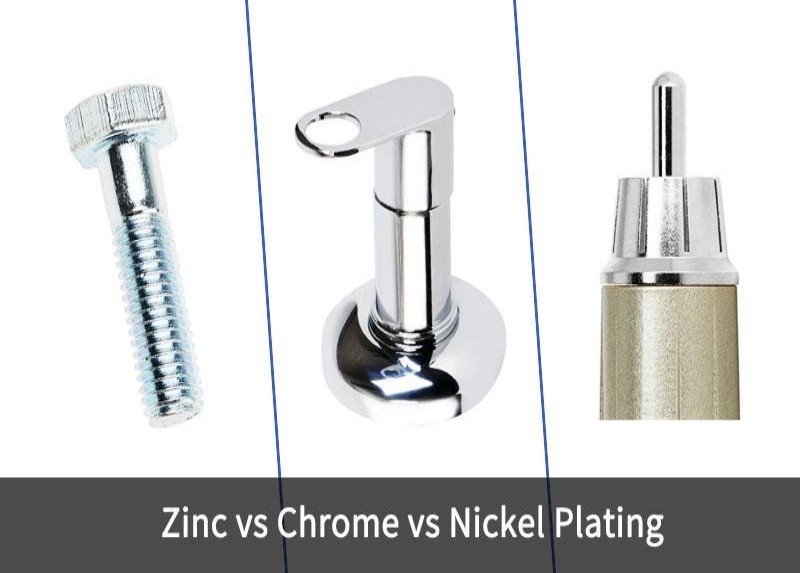
4. Oppervlaktebehandelingen toepassen
Geschikte oppervlaktebehandelingen zijn onder andere:
- Zinkbeplating
- Vernikkelen
- Dacromet-coating
- PTFE (Teflon) coating
- Verzilvering
5. Zorg voor hoogwaardige draadproductie
Strikte controle van de schroefdraadafwerking en oppervlaktekwaliteit om wrijving te minimaliseren.
6. Reinig de schroefdraad vóór de montage.
Verwijder grondig bramen, olie, vuil, metaalsplinters en andere verontreinigingen om een soepele schroefdraadverbinding te garanderen.
Waarom kiezen voor onze maatwerkbewerkingen?
Bij Shenzhen Pans Technology begrijpen we dat elke draad het verschil kan maken tussen het slagen en mislukken van een project.
Ruime ervaring
We hebben jarenlange ervaring met het bewerken van materialen die gevoelig zijn voor vreten, zoals roestvrij staal, titaniumlegeringen en aluminium van luchtvaartkwaliteit.
Uitgebreide kwaliteitsborging
Van gereedschapsselectie en geoptimaliseerde snijparameters tot de uiteindelijke GO/NO-GO-inspectie, wij zorgen ervoor dat elke schroefdraad precies presteert zoals bedoeld.
Een totaaloplossing voor de productie
Naast CNC-bewerking bieden we aanvullende oppervlaktebehandelingen en technisch advies, waarmee we klanten helpen om problemen met draadvervorming te voorkomen, van de ontwerpfase tot de uiteindelijke productie.